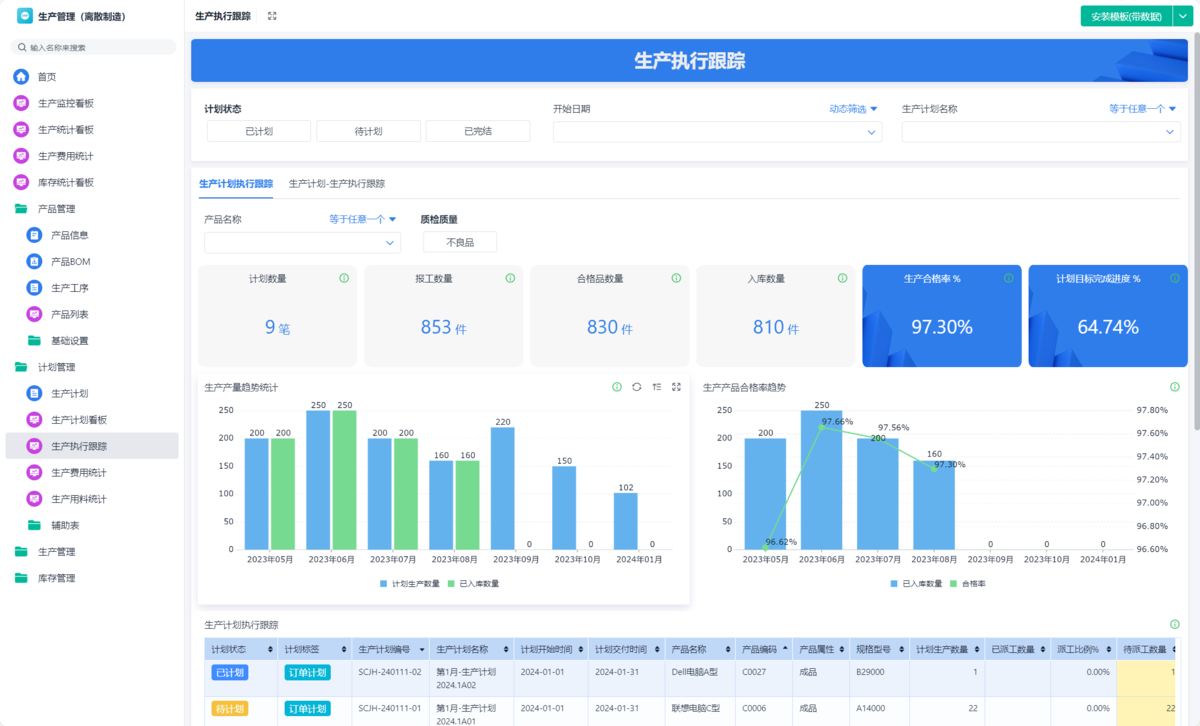
生产线管理怎么做才有效?8 年经验总结的生产线管理指南

n8n 短视频自动化生产线:从脚本生成到多平台发布的完整指南 本文详细介绍了如何使用n8n搭建短视频自动化生产线,从脚本生成到多平台发布的完整流程。通过整合Gemini、MoneyPrinterTurbo等工具,实现高效的内容创作与分发,特别适合个人创作者和中小企业提升短视频生产效率。 阅读详情

在制造业运营中,生产线管理常因依赖人工经验导致效率流失与成本失控。传统模式下,生产计划粗放、物料供应脱节、质量问题滞后等痛点频发,企业难以应对订单变更与市场波动。随着数字化转型推进,构建系统化、数据化的生产线管理体系成为提升竞争力的关键。
一、生产线管理到底是什么?

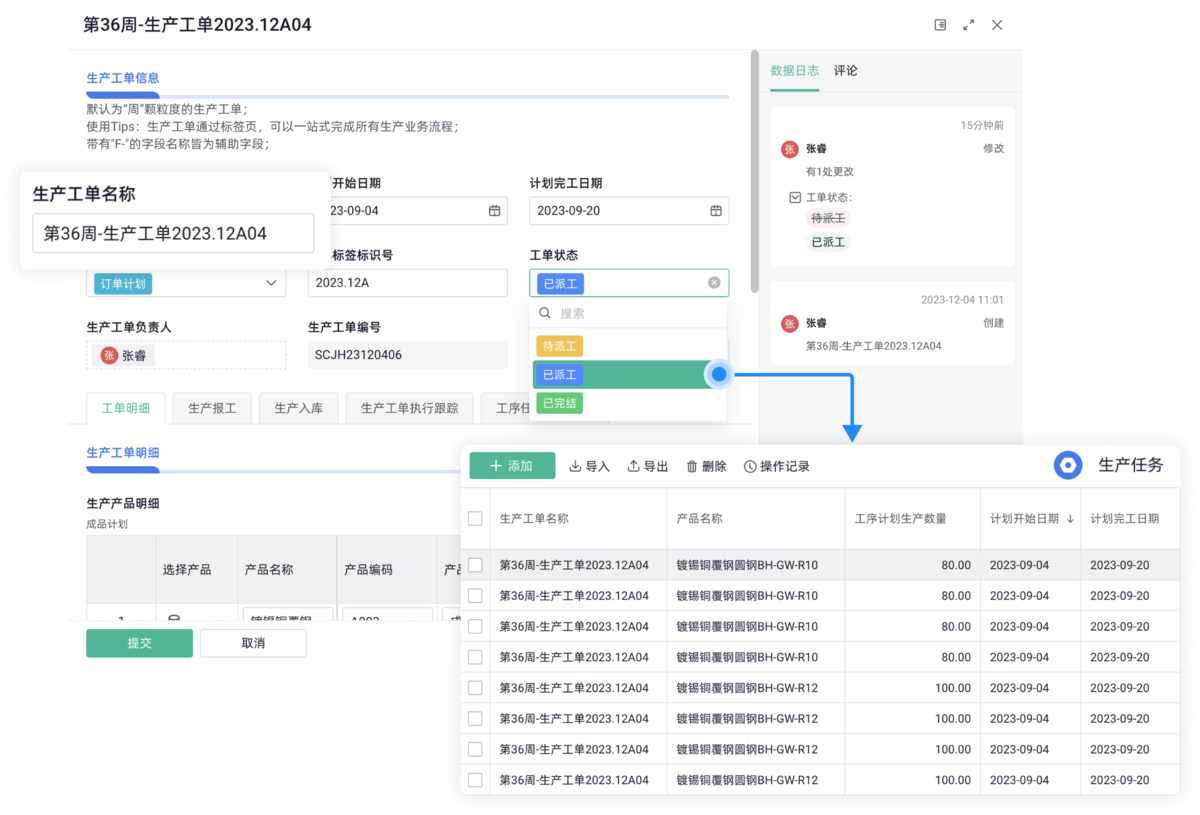
生产线管理是对人员、设备、物料、工艺、环境等生产要素进行系统性整合与协调的过程。它通过合理规划与管控,保障生产活动连续、稳定、高效运转,是贯穿制造业全流程的核心管理体系>>>生成管理系统

在市场竞争白热化、客户需求多样化的当下,生产线管理直接决定企业成本控制能力与交付响应速度,是构建企业核心竞争力的关键。

比如小型家具厂,人员、设备、物料、工艺、环境都是生产要素。

管理不善,工人可能因缺料干等、设备故障无人修,生产停滞;

管理得当,物料及时、设备正常、人员高效,就能够快速生产交付,减少浪费。

高效的生产线管理能助力企业灵活应对市场波动,降低经营风险,为长期可持续发展筑牢根基,堪称制造业立足市场、谋求增长的 “命脉工程”。
二、工厂生产线产管理的常见痛点

在工厂生产管理中,三大核心痛点正实实在在拖慢效率、抬高成本:
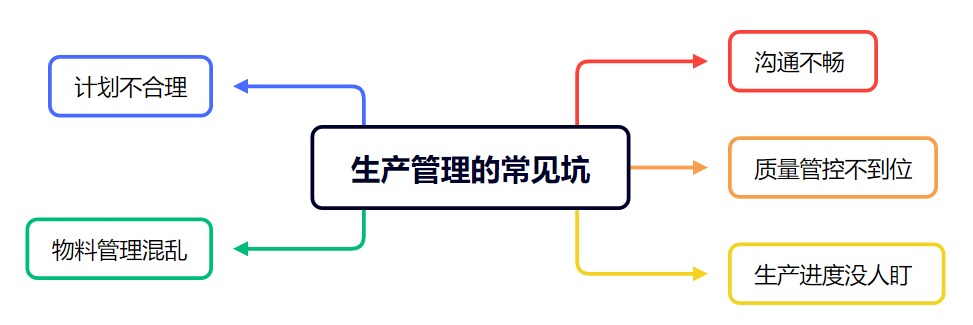
1. 生产计划不合理,物料供应总掉链子

  • 订单一来就开工,生产计划全靠人工排期,设备什么时候该检修、产线该怎么调配全凭经验
  • 物料管理全靠 Excel 台账,要投产时才发现缺料,要么停工等料浪费工时,要么紧急采购成本飙升

2. 质量管控不到位,问题永远后知后觉

想知道订单生产到哪一步?得挨个问车间主任、班组长,信息层层传递至少滞后半天;质量检验靠人工抽检,不良品往往到包装环节才被发现,返工不仅浪费材料,还可能导致交付延期……
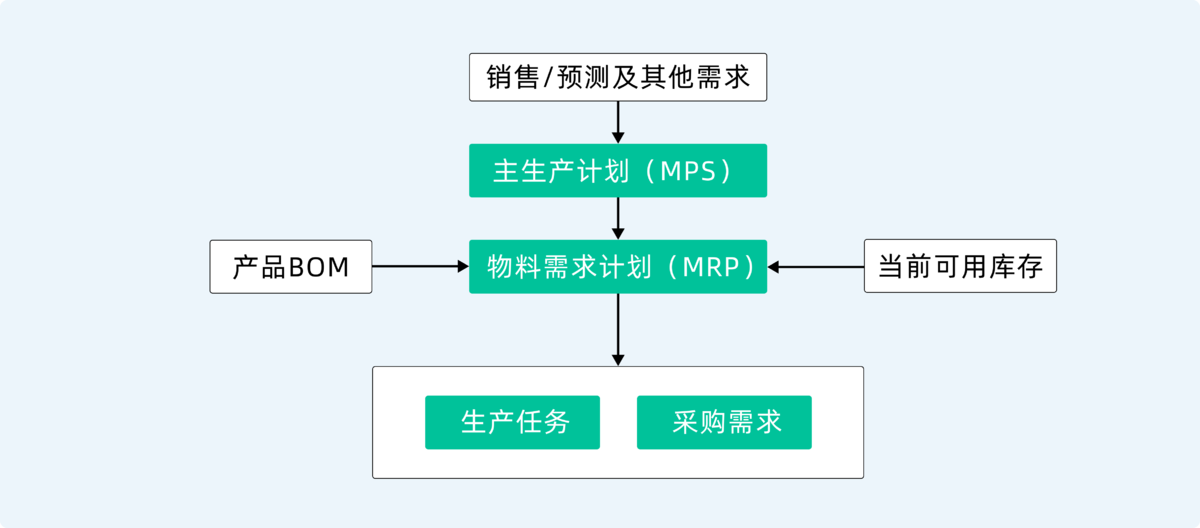
3. 生产进度没人盯,系统工具跟不上需求

生产数据全靠纸质表单记录,设备运行状态、能耗、良品率等关键信息无法实时同步;各部门数据割裂,管理层做决策只能凭经验 “拍板”,传统管理方式根本撑不起多订单、多工序的复杂协同,效率低下还容易出错。

这些问题的根源,在于 传统管理工具早已跟不上数字化时代的生产需求。

同行正在用系统化工具实现生产计划自动排程、物料库存实时预警、进度质量在线追踪时,有的工厂还在盲目依赖人工管理,只会在效率、成本、交付上全面落后。用数字化系统打通计划、物料、进度、质量全流程,让数据实时说话,才是破解生产管理难题的关键。

三、生产线管理到底怎么做?

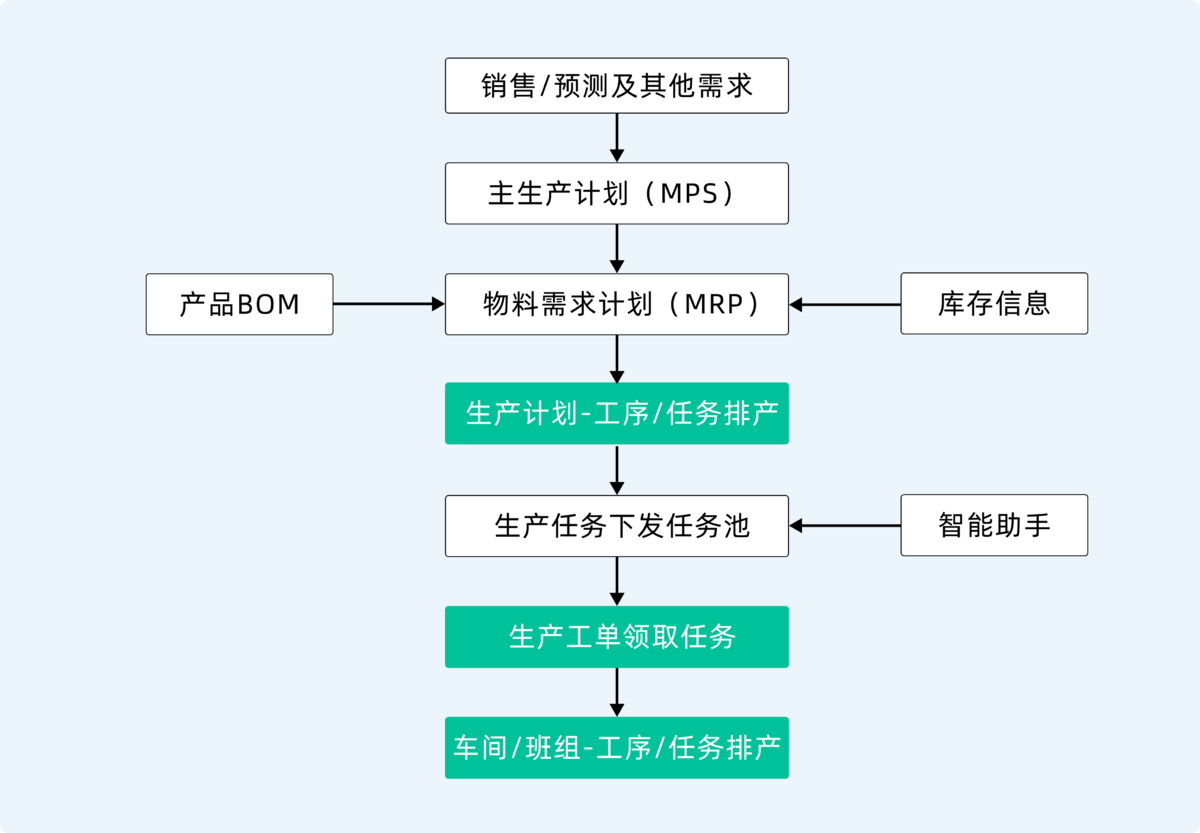
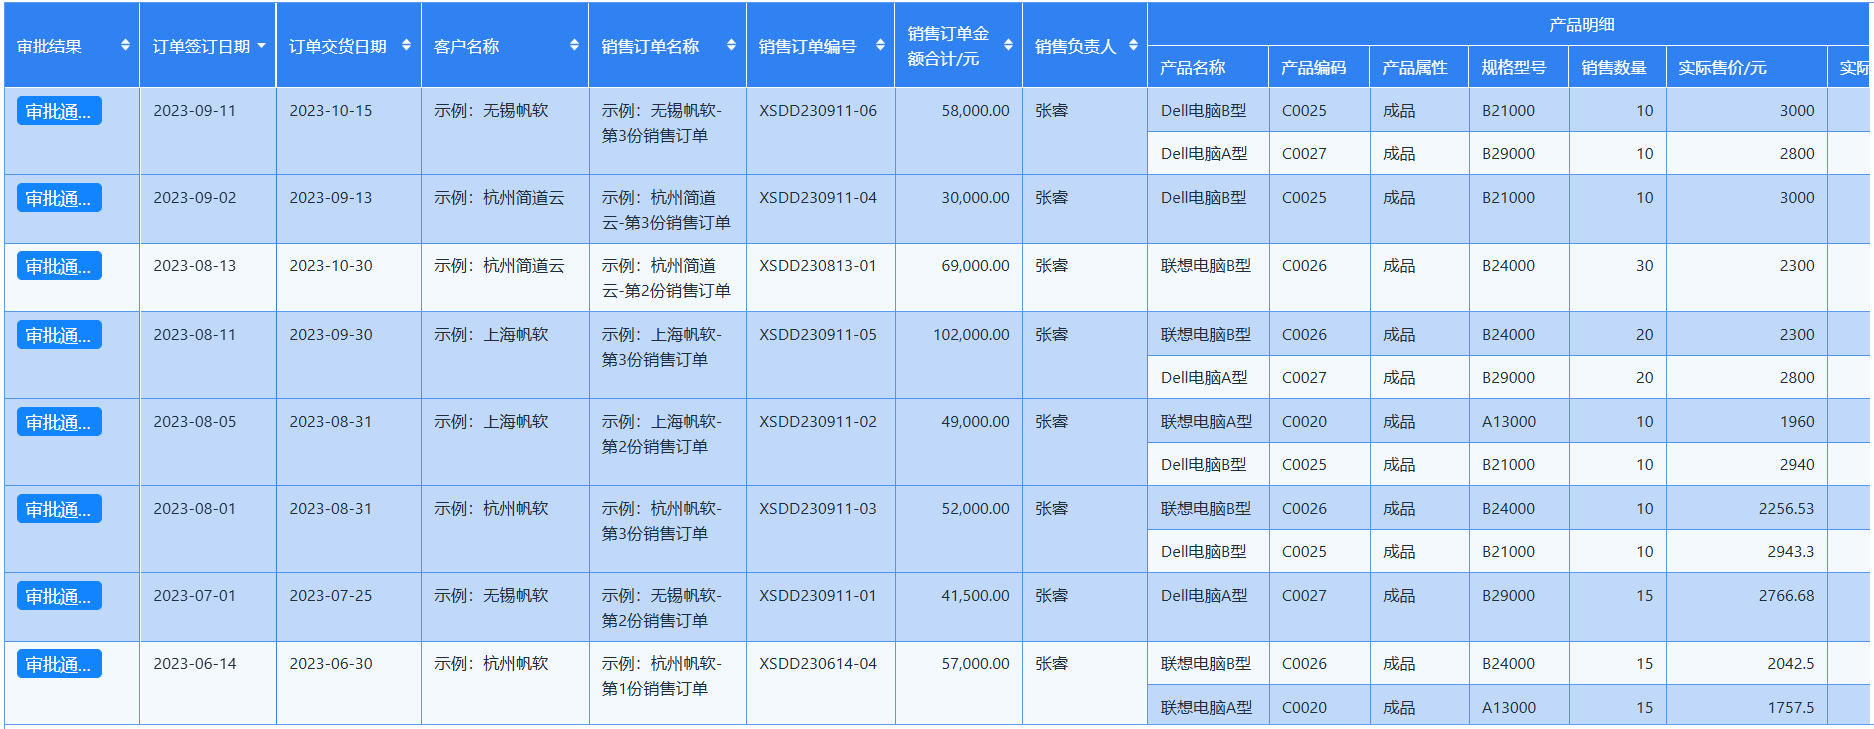
1. 订单需求分析

核心:先搞清楚要做什么,再考虑怎么做!

  • 订单多少?交期是什么时候?
  • 产品类型?生产复杂度?
  • 生产周期多久?
  • 现有产能能不能满足需求?

例如你经营一家汽车零部件制造厂,突然接到10000套发动机缸体的订单,客户要求45天交付。这时候就得先评估生产线日均加工能力,测算设备与人力、核查原材料库存,最后梳理排产计划,避免与现有订单产生工装、质检资源冲突。只有把这些全面厘清,才能确保生产有序推进。
2. 物料和设备准备

核心:确保生产不被“卡脖子”

生产最怕的就是“人等料”或者“机等人”,所以生产计划一定要预先安排好原材料采购、库存检查、设备调试等。

  • 物料有没有现货?如果没有,采购要多久?
  • 机器设备有没有空档期?需不需要提前维修保养?
  • 生产人员够不够?如果不够,是招人还是加班?

很多工厂吃过这个亏,比如订单都排好了,结果生产当天发现某个关键零件没到货,白白浪费了时间。

3. 生产排程

核心:合理安排时间,最大化利用产能

按订单排产:根据订单交期,先急后缓,确保紧急订单优先。
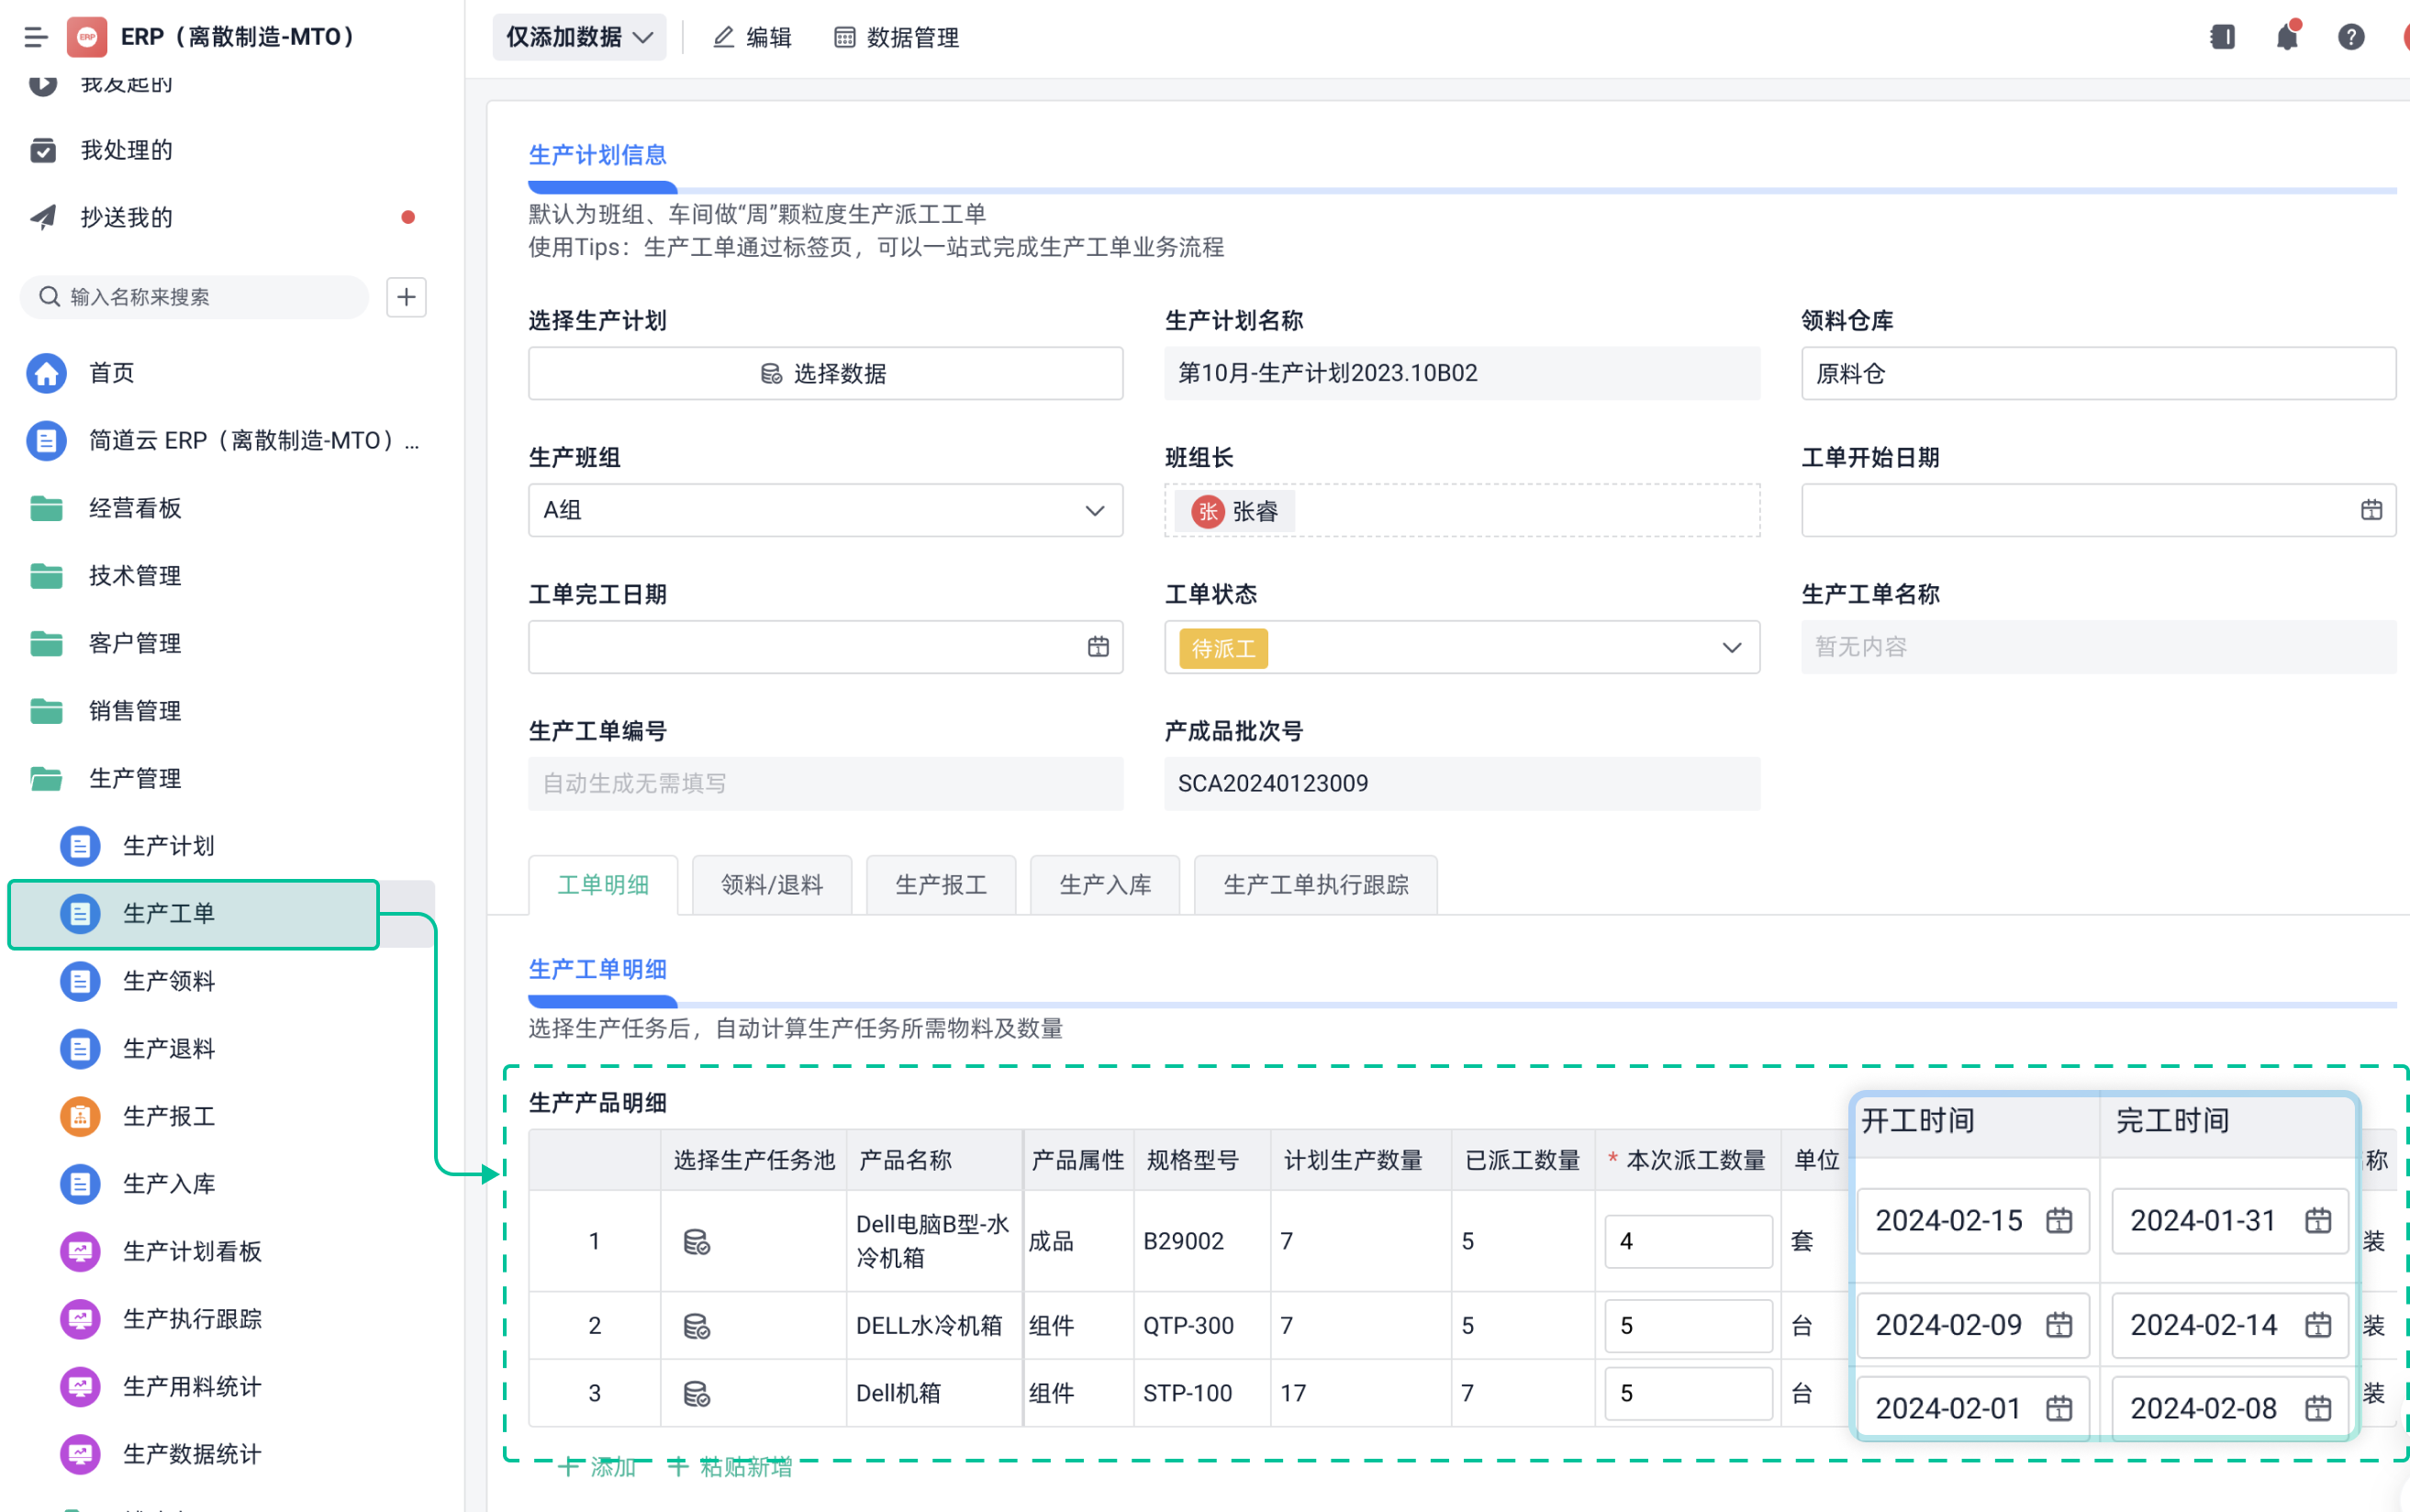
  • 按设备负荷排产:避免某台机器超负荷,而另一台闲着不干活。
  • 按工人排产:确保人手足够,减少加班加点。

小技巧:可以用Excel、ERP系统等工具,提前规划好生产日程。

4. 生产执行与监控

核心:不能光计划好,得盯着生产进度

生产计划做得再完美,执行不到位也白搭。所以工厂里都会设专人跟进生产进度,及时发现问题,比如:

  • 订单进度是否按计划推进?
  • 生产环节有没有异常,比如机台故障、人员短缺等?
  • 质量检验是否达标?

如果某个环节出了问题,就得立刻调整,比如设备坏了,就得马上安排维修或换线,不然整个生产进度都会被拖延。

5. 交付与总结

核心:保证按时交货,复盘经验教训

  • 产品有没有准时交货?客户是否满意?
  • 整个生产过程中有没有遇到问题?怎么避免下次再发生?
  • 有哪些可以优化的地方,比如减少浪费、提高效率?

很多优秀的工厂都会在每次生产结束后做个复盘,比如生产某款产品用了8小时,下次能不能优化到7小时?这个过程就是生产管理的进步。

四、如何用数字化工具让生产线管理精准可控?

1. 智能排程系统应用

通过算法自动优化生产计划,快速响应订单变更、设备故障等突发情况,减少人工排程失误。

  • 设备状态、工人排班、物料库存,系统实时更新。
  • 计划员排产时用的是最新数据,不是“印象数据”。
  • 发生变化(设备坏了、人请假、物料晚到),系统同步更新计划。

2. 生产过程实时监控

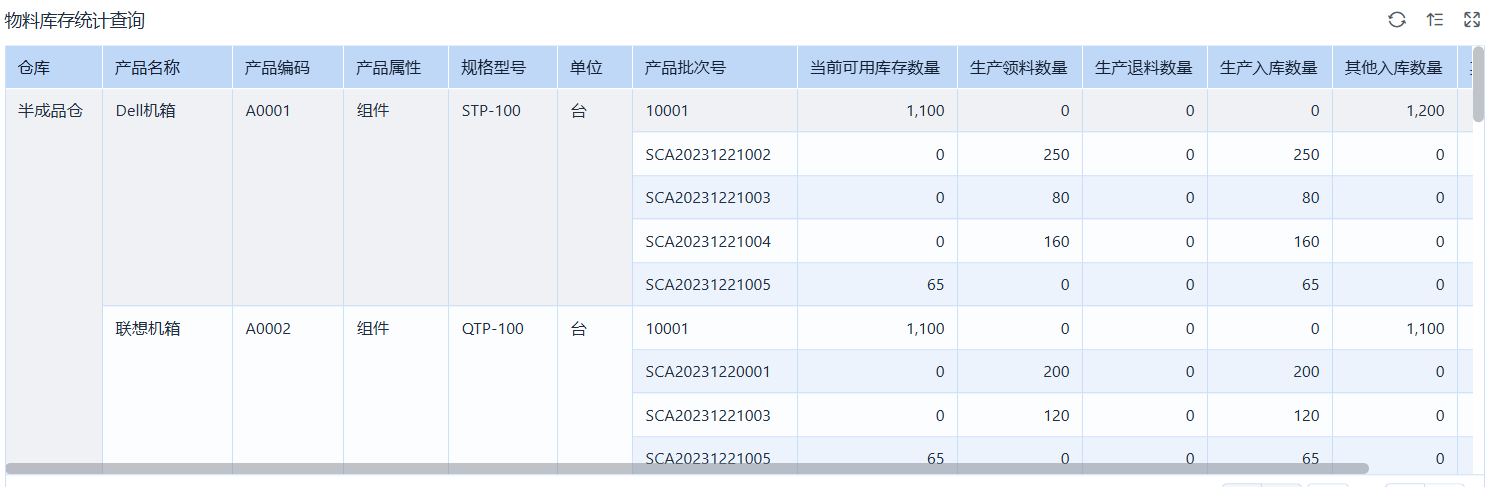
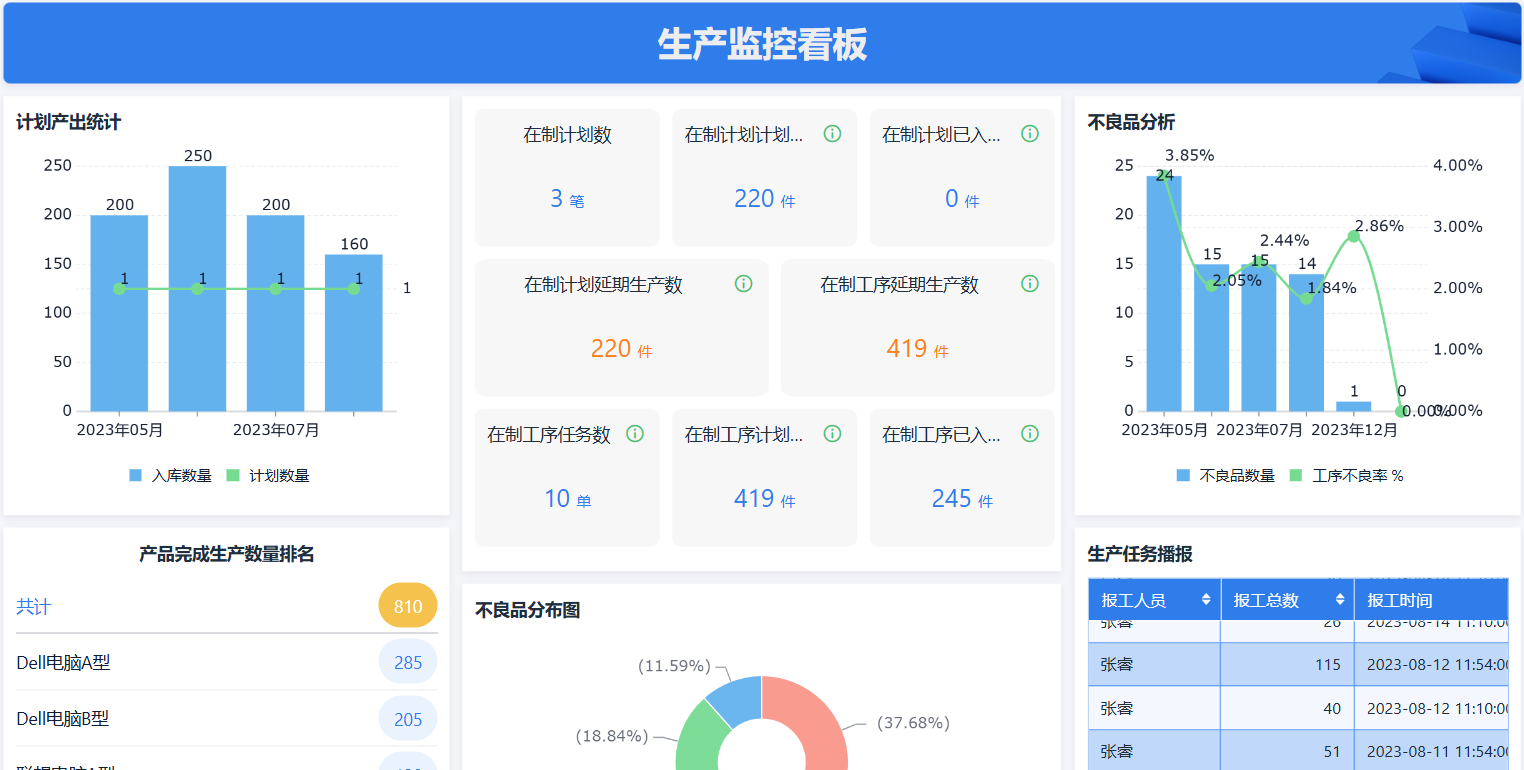
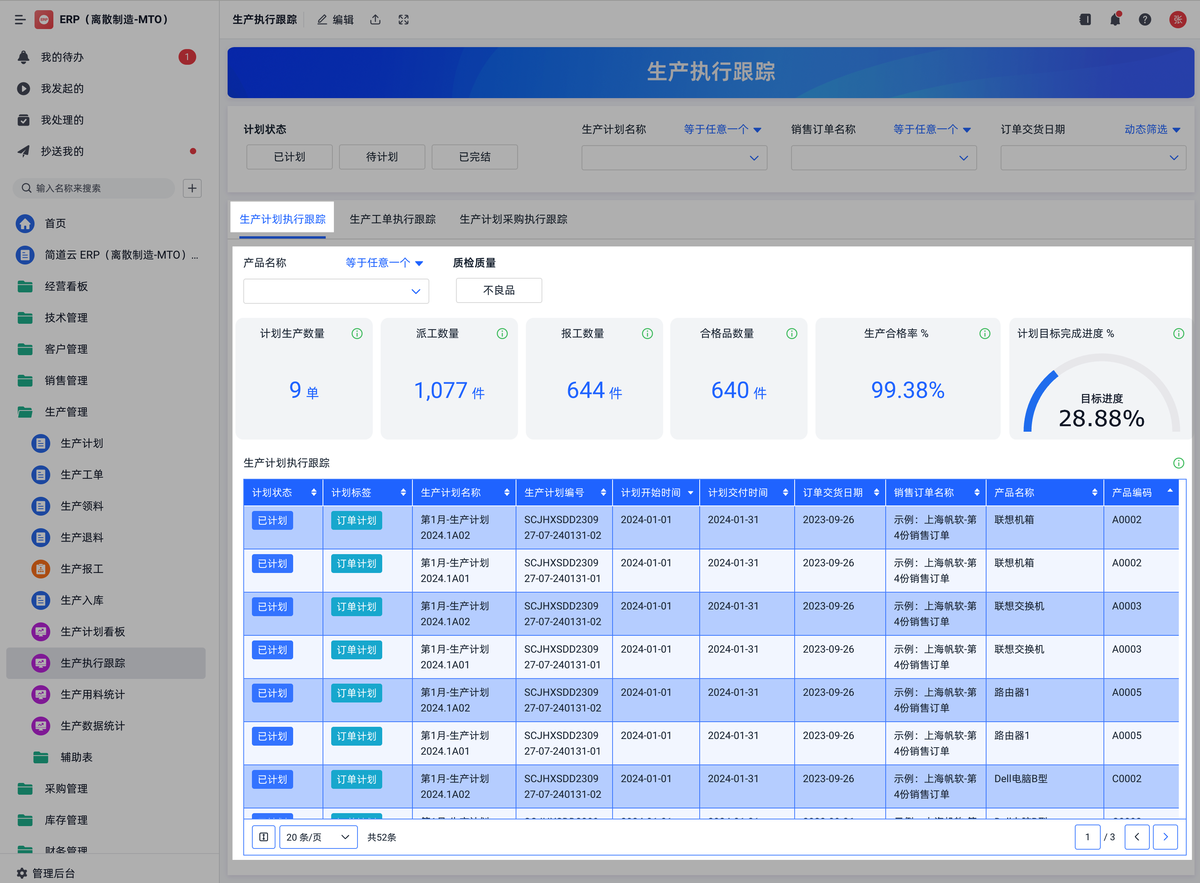
利用生产管理系统追踪设备状态、物料流转、工序进度,实现异常(如设备停机、缺料)实时预警与快速处理。

  • 每个工单、每道工序,进度系统实时更新。
  • 设备停机、物料短缺、人工异常,系统自动报警。
  • 所有变更、操作有日志,责任清晰。

3. 数据驱动优化决策

过去,企业缺乏数据驱动意识,生产管理漏洞频出:

  • 生产进度靠人工口头汇报,信息滞后
  • 设备故障数据未留存分析,同类问题反复发生
  • 各数据分散,无法识别瓶颈工序,资源浪费严重

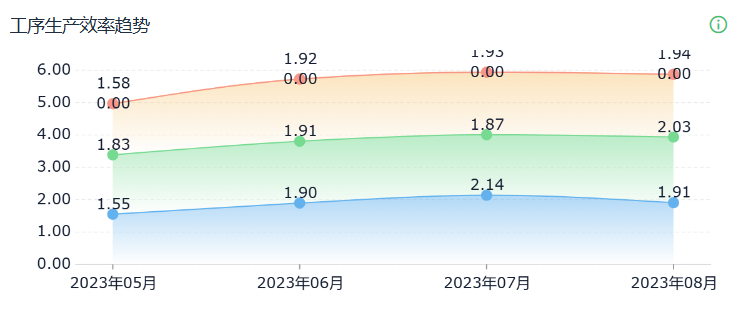
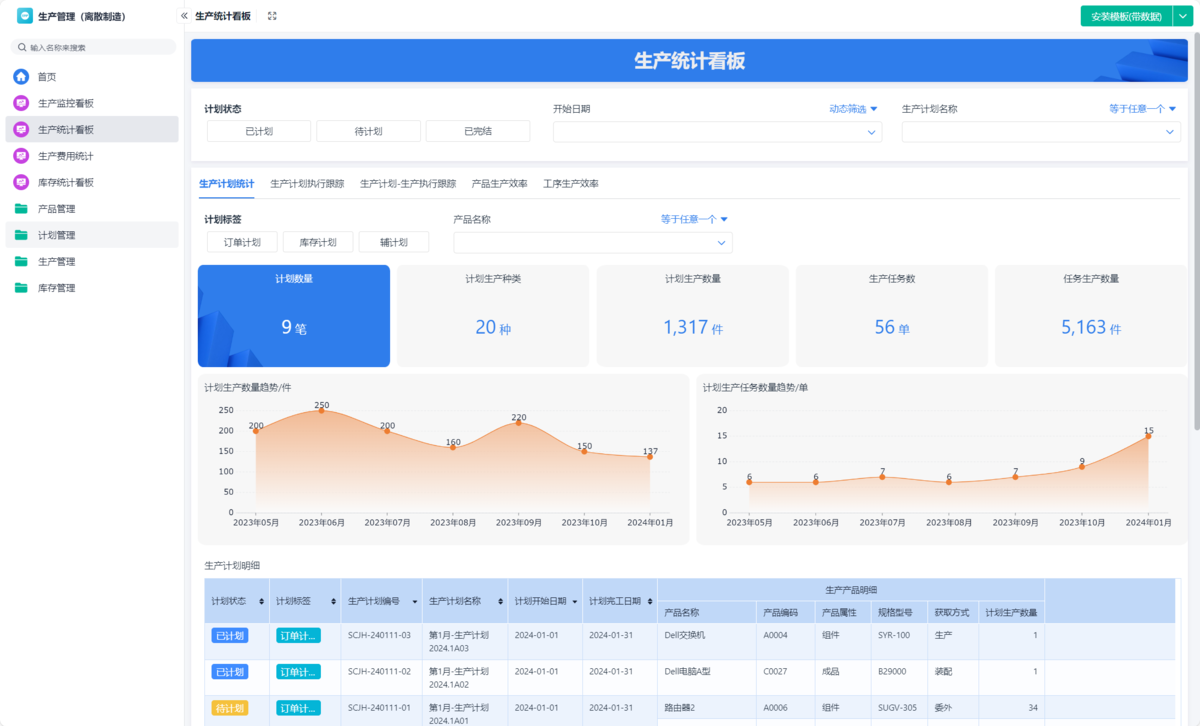
别让数据成为管理盲区,利用生产管理系统,收集生产全流程数据(工时、损耗、良率等),通过分析挖掘瓶颈问题,持续改进流程,工厂就能提升管理精度与效率。
生产线管理常见问题解答

1. 生产排程类问题

问:订单频繁变更时,如何快速调整生产计划?
答:可借助智能排程系统实现动态调整。系统基于实时数据(设备负荷、物料库存、人员工时)自动重新计算最优排程,优先保障交期紧迫订单。例如,通过甘特图可视化展示计划变更影响,一键触发设备、人员、物料的协同调整,并同步更新各环节责任人的任务提醒,确保订单变更在 30 分钟内完成全流程重排,减少人工干预导致的效率损耗。

2. 物料管控类问题

问:如何避免生产线因缺料停工?
答:需建立 “需求预测 + 实时预警” 机制。通过生产管理系统对接 ERP 数据,结合历史订单与 BOM 清单自动计算物料需求,设置安全库存阈值(如低于 7 日用量触发预警)。采购部门根据系统生成的缺料清单提前备货,同时生产线实时反馈物料消耗数据,系统动态更新库存状态,实现 “缺料预警 - 采购执行 - 到货验收” 的闭环管理,将停工待料时间降低 80% 以上。

3. 设备管理类问题

问:如何减少设备故障对生产的影响?
答:采用 “预防性维护 + 实时监控” 策略。通过物联网传感器采集设备运行数据(如温度、振动频率),系统自动分析异常趋势并生成维护工单,提前 3-5 天提醒保养(如更换易损件)。若设备突发故障,系统立即触发应急响应:自动切换至备用设备、调整排程计划,并推送维修任务至最近的技术人员,结合历史故障知识库缩短修复时间,确保生产线平均停机时间控制在 2 小时以内。

总结

生产线管理看似简单,实则是整合人员、设备、物料等要素的系统工程。传统模式下,人工排程、数据滞后、响应迟缓等问题频发,导致效率低下、成本失控,阻碍了不少企业的持续发展。

在市场竞争白热化的今天,与其继续传统的管理模式,不如利用数字化工具,搭建更敏捷的生产线管理体系。让数据驱动替代经验主义,才是制造业构筑核心竞争力的底层逻辑。

汽车胶管挤出生产线选型与维护指南 挤出生产线作为高分子材料加工的核心设备,通过螺杆旋转产生的剪切力使物料熔融塑化,经模头成型为特定截面的连续制品。其技术原理涉及流体力学、传热学和高分子流变学等多学科交叉,温控精度、挤出稳定性等参数直接影响产品力学性能和尺寸公差。在汽车工业领域,胶管挤出设备正朝着智能化、模块化方向发展,新能源车用胶管对尺寸精度(如±0.05mm)和生产环境洁净度(ISO Class 7)提出更高要求。针对钢丝增强液压管、涡轮增压管等典型应用场景,设备选型需重点关注多层共挤功能、数字孪生系统等关键技术,而采用'压力-温度'双闭 阅读详情

相关推荐

ProductionLineCounter:基于YOLOv8的生产线物品计数系统

在现代制造业的自动化生产场景中,物品计数是一项基础但关键的任务。传统的基于红外线或机械开关的计数方法受限于物理条件、灵活性差、精度不足。为了应对这些挑战,我们基于最新的YOLOv8(You Only Look Once Version 8)目标检测算法,设计并实现了一套具备图形化用户界面(GUI)的生产线物品自动计数系统。基于YOLOv8 的物品检测与计数模型PyQt5制作的桌面UI界面自定义数据集与标注方法实时视频流支持,可用于摄像头或生产线监控自动统计与导出功能。

YOLO 298

什么是生产线管理,如何系统化提升生产效率

本文探讨制造业数字化转型下的生产线管理优化路径。针对传统管理存在的计划粗放、物料混乱、响应迟缓等痛点,提出以"人、机、料、法、环"五要素协同为核心的系统化管理方案。分析包括人员排班培训、设备预防维护、物料精准追溯、工艺标准化、环境适配等关键环节,指出人工排程、纸质记录、抽检模式等传统方法已难以应对复杂生产需求。强调通过智能排程、实时监控、数据驱动等数字化手段,实现生产要素的高效整合。针对中小企业提供轻量化数字工具组合方案,建议分阶段解决高频痛点,最终构建精准可控的智能生产管理体系。

BeWorkingMan的博客 1551

Simul8在制造业的应用技术教程

Simul8是一款强大的仿真软件,特别适用于制造业的流程优化和系统设计。其用户界面直观,工具栏功能丰富,为用户提供了一套完整的建模、分析和优化工具。在开始建模前,明确模型的目的和范围。例如,如果目标是优化一个装配线的效率,需要确定哪些工作站、资源和流程将被包括在模型中。在开始任何Simul8仿真项目之前,明确目标至关重要。目标应具体、可衡量,例如减少生产线的等待时间、优化库存水平或提高设备利用率。

kkchenjj的博客 2023

YOLOv8应用指南:生产线质量检测

本文介绍了基于星图GPU平台自动化部署“鹰眼目标检测 - YOLOv8”镜像的完整方案,聚焦其在生产线质量检测中的实际应用。该系统依托YOLOv8n轻量模型,可在CPU环境下实现毫秒级目标识别,支持包装完整性检查、装配件计数等典型工业场景,结合WebUI与API接口,助力企业快速构建高效、稳定的AI质检流程。

weixin_36483050的博客 942

Kubernetes多网卡环境下Calico网络配置避坑指南:如何精准指定业务网卡

本文针对Kubernetes多网卡环境下Calico网络配置的常见痛点,提供了精准指定业务网卡的实战指南。通过深入分析Calico的IP自动检测机制,详细解读并对比了五种IP_AUTODETECTION_METHOD配置方法(如interface、cidr、can-reach等),帮助运维人员从根源上解决网络分区和Pod通信失败问题,确保生产集群网络的稳定与可靠。

weixin_28835551的博客 730

提取abaqus中节点集合的应力应变

节点是没有应力应变的,只有积分点才有,所以直接在odb文件里面用FieldOutput是整不出来的(结果是个空列表),只能用session这种让abaqus自己帮你处理。具体的代码需要根据自己操作的时候abaqus.rpy这个文件中代码的变化来更改。

蓝胖子的博客 4553

精益管理在电机绕线生产线中的应用及生产管理优化研究【附数据】

(3)优化生产线布局及平衡工位节拍:在解决了设备和工艺层面的问题之后,接下来就是调整生产线的整体布局,使各个工位之间的工作节奏更加协调。经过一系列的努力,最终实现了生产线各工位间节拍的良好平衡,大大提高了整个生产线的运作流畅度。这包括引进更先进的绕线机和其他辅助设备,这些设备能够根据预设参数自动完成复杂的绕线工作,从而减少了人为错误的可能性。此外,通过安装传感器和监控系统,可以实时监测机器的工作状态,及时发现潜在故障并预警,避免了因突发故障而导致的长时间停机。这样的措施有助于稳定生产工艺,进而降低次品率。

坷拉博士 442

基于python的超市历年数据可视化分析

包含:Order_Date Sales Quantity Profit year month。所有这些物品都在美国4个地区的49个州销售,来着793位客户的5009个订单。9994行,21列数据。

m0_74872863的博客 536

生产线平衡优化毕业论文【flexsim仿真】

生产线平衡优化毕业论文【flexsim仿真】

坷拉博士 8278

新买的USB无线网卡插上没反应?保姆级排查指南:从设备管理器到网络列表

本文提供USB无线网卡无法识别的全流程排查手册,涵盖硬件检测、驱动管理和网络配置三大维度。重点解析设备管理器中的设备状态诊断和驱动解决方案,特别适用于Realtek芯片的无线网卡(如RTL8188GU、RTL8812BU等),帮助用户快速解决网卡插上无反应的问题。

weixin_29876033的博客 504

JEDEC JESD51-14 瞬态双界面测试方法详解

(瞬态双界面测试方法,用于测量具有单路径热流的半导体器件的结到壳热阻 RθJC,包括结到壳顶部 RθJCT 和结到壳底部 RθJCB)。该标准于 2010 年发布(版本 JESD51-14.1),旨在提供一种准确、可重复的瞬态方法来测量功率半导体器件(如 MOSFET、IGBT)的结到壳热阻(RthJC),取代传统的稳态测量方法(如 MIL-STD-883E METHOD 1012.1)。方法,通过比较两种不同热界面材料(TIM)下的瞬态温度响应曲线,提取 RthJC,而无需直接测量壳温(Tc)。

专注于前沿技术的探索与实践,热衷于从代码逻辑、架构设计到行业应用等多维度深挖技术本质。期待在技术之路上与你共同成长~ 609

2024 年(第 7 届)“泰迪杯”数据分析技能赛A 题 自动化生产线数据分析 完整代码结果分享

一、背景随着信息技术的快速发展,工业自动化领域的智能控制系统日益完善。自动化生产线能够独立完成从物料输送到元件抓取,再到产品安装和质量检验的各个环节,这不仅极大提升了制造效率和产品质量,也有效降低了生产成本。为了使企业的管理层和工程技术人员及时掌握生产线的运行状况和潜在问题,需要对生产线产生的数据进行深入分析,从而提高生产线的生产效率,减少产品的次品率。二、目标(1)数据整理恂岖薪与统计。(2)生产线运行情况的可视化分析。(3)生产线影响因素分析。三、任务。

2403_86854718的博客 5848

【unity实战】Unity2D TileMap的探究(最简单,最全面的TileMap使用介绍)

之前有人在微信上找我,问了TileMap相关的知识【unity实战】随机地下城生成2——绘制地图Tilemap的使用及一些技巧的使用(含源码)不过写的不是特别不是特别细致,只是简单的用了一下,所有这次特地打算单独写一篇文章,来介绍一下,下次还有人问我,我直接就把这篇文章丢给他,完美!Unity的Tilemap 一般称之为瓦片地图或者平铺地图,是 Unity2017 中新增的功能,主要用于快速编辑 2D 游戏中的场景,通过复用资源的形式提升地图多样性。Tilemap是一个用于创建2D地图的工具。

向宇的博客,专注php/web全栈 unity游戏开发,欢迎大家评论纠错 1万+

生产线是什么意思_走进XPT蔚来汽车工厂,揭秘自动化生产线

本 期 关 键 词 xpt蔚来工厂 | 电机电池包4月3日,我前往南京参观了XPT蔚来工厂,主要参观了电机生产线与电池包生产线。这样的活动比较少见,因为绝大部分的造车新势力,电机都是采购的成熟的系统,并非自研自产。例如威马汽车与小鹏汽车,都是采购的精进电动永磁同步电机。长话短说,直接概括几个要点:电机与电池包产线概况2014年时,我曾在上汽的临港工厂总装线上实习三个月,对生产流程略有了解。总装线...

weixin_39565777的博客 1404

[Dify] HTTP 请求节点总是调不通?先把请求头、参数、变量和返回 JSON 拆开查

这篇文章围绕 Dify HTTP 请求节点调不通、接口能通但流程不稳定、返回 JSON 后续节点读不到等问题展开,从 Method、URL、Header、Body、变量映射和返回字段提取几个角度梳理排查顺序。适合正在把 Dify Workflow 接入企业微信、CRM、工单系统或内部接口的读者阅读,帮助你把接口调用从一次性跑通推进到可复用、可验证的业务流程。

技术小甜甜:传播可落地技术,帮助个人和企业降低解决真实场景问题的成本 3945

R语言实战应用精讲50篇(二)-多重线性回归系列之稳健回归

前言 线性回归的参数估计主要采用的是最小二乘法(又称最小平方法),该法是将使观测值与模型预测值之差的平方达到最小的值作为参数估计值。如果数据存在异常点或者异方差,最小二乘法估计会存在偏差,常用的处理策略就是改用稳健回归(Robust Regression)。 稳健回归就是采用更为稳健的参数估计方法来拟合模型,所谓稳健就是数据的波动对参数估计影响不大,比如不受异常值影响,或删除某一观测后对结果影响不大。稳健估计的方法有很多,主要有这么几类:最小绝对值回归(也称最小一乘法回归,lAV),最小中位数二乘法(L

wenyusuran的专栏 3161

西门子SICAR汽车生产线资源包

西门子SICAR汽车生产线资源包 【下载地址】西门子SICAR汽车生产线资源包 西门子SICAR项目通过仿真软件呈现,集成了PLC编程、人机界面(HMI)、机器人控制及生产管理系统的关键元素。这个压缩包提供了完整的环境设置文件,包括但不限于:- **PLC逻辑程序**:使用如STEP 7(TIA Portal)等西门子编...

gitblog_09735的博客 919

C# WinForm 基于DirectShow.dll编写的程序,可边预览边保存视频,音频和图片

基于微软的DirectShow.dll的二次开发1.自动识别连接的摄像头跟麦克风且可以对其进行选择(默认选中第一个)2.可录制wmv和avi两种格式的视频并且都带有音频,avi可以录制的分辨率和帧数进行选择,wmv默认进行了淸晰度优化如不喜欢可去除代码中有相关提示3.可在预览点开之后进行拍照,也可边录制视频边拍照4.添加了视频和音频的压缩功能(酌情使用)这次二次开发发现C#对DirectShow的相关信息太少,这次做完也不敢藏私共享出来,还望大家指正

183天打造行业新标杆!BOE(京东方)国内首条第8.6代AMOLED生产线提前全面封顶

BOE(京东方)第8.6代AMOLED生产线项目总指挥刘晓东在致辞中表示:“BOE(京东方)第8.6代AMOLED生产线自今年初正式开工以来,始终秉持‘五同时、五确保、五典范’建设原则,以坚韧不拔的意志和团结协作的精神,历时183天,提前达成全面封顶目标,标志着该生产线正式迈入新阶段。2024年,BOE(京东方)面向下一个三十年的新征程全新出发,公司将始终坚持“传承、创新、发展”的企业文化内核,坚定信念、创新变革,持续探索契合市场需求的企业发展“第N曲线”。

weixin_67061996的博客 721

廖雪峰Python教程[完整版]

廖雪峰的python教程整理的,已经排好版了,而且还是完整的,适合小白

复分析 阿尔福斯(Ahlfors) 第三版答案 英文

答案分为十章,有部分习题没有答案,全英文复分析阿尔福斯(Ahlfors) 第三版答案

【精益生产】高效生产,需要这样的精益生产线!

对于浪费和低效率的情况是车间负责人急需要解决的问题,今天介绍一个精益生产线的案例,希望工业工程师联盟平台的朋友能了解到这样的管理方式,融入到自己的工作中。一、 精益生产线概念精益生产线又称精益cell线,柔性生产线,3.0细胞线,是利用杜绝浪费和无间断的作业流程而非分批和排队等候的一种生产方式。精益生产线是衍生自丰田生产方式的管理哲学。精益最著名的是把重点放在减少源自丰田的七种浪费,借此提升整体顾

产业智能官 3986

假人有限元模型

假人模型,车辆碰撞假人有限元模型,适合做乘员安全的研究者利用

打造低成本高效率标杆生产线的秘诀大揭秘!

生产线是工厂现场管理的核心工作

深蓝易网的博客 1154

pc构件生产线及设备_国内外装配式建筑PC生产线对比

一、国外生产线企业1、全球PC设备年均市场规模约5-6亿欧元,主要被德国和芬兰装备企业占据。2、国外主要生产线供应商有10家,生产线自动化程度较高,其中Ebawe、Elematic、Vollert、Sommer、Avermann等,都已布局中国业务,但市场份额很小。二、国内生产线企业1、近年来,国内建筑工业化产业发展迅速,PC设备市场也水涨船高,年市场需求约6-8亿元人民币。2、国内主要生产企业有...

weixin_30277297的博客 2357

精益生产中的价值流图应用与快速换线生产线平衡研究【附数据】

5W1H分析法则是一种问题解决技术,通过回答“什么(What)”、“为什么(Why)”、“谁(Who)”、“何时(When)”、“何地(Where)”和“如何(How)”这些问题,来深入理解问题的本质。通过绘制当前状态的价值流图,我们发现生产线上存在大量的等待时间和过度加工,这些都是导致生产效率低下的原因。通过这些措施,我们实现了工作站之间的负荷均衡,减少了闲置时间,提高了生产线的整体效率。同时,通过定期的培训和沟通,我们提高了员工对精益生产理念的认识和技能,使他们能够积极参与到改善活动中。

坷拉博士 1123

显示面板薄化生产线生产调度管理系统

本文针对显示面板薄化生产线生产调度管理系统展开研究,旨在解决传统管理方式存在的信息滞后、调度不灵活等问题。通过采用SpringBoot与Vue技术栈,开发了一套集成订单管理、排产计划、生产进度监控等多功能模块的智能化系统。研究内容包括系统需求分析、框架设计、数据库建模及功能实现,并通过白盒与黑盒测试验证了系统可靠性。该系统实现了生产流程的数字化管理,显著提升了调度效率,优化了资源配置,为企业在市场竞争中赢得优势。未来将拓展移动端应用,推动系统向多渠道发展。

2301_79305643的博客 907

LG公司喷涂生产线工程进度管理优化研究【附数据】

擅长数据搜集与处理、建模仿真、程序设计、仿真代码、论文写作与指导,毕业论文、期刊论文经验交流。

坷拉博士 724

基于TPM管理的精益生产与均衡生产拉动式生产线优化研究【附数据】

例如,在设备自主维护制度下,操作员被赋予更多关于日常检查、预防性维修的任务,减少了专业技术人员的工作负担,同时也提高了设备的可用性和可靠性。最重要的是,公司的交付率达到了100%,完全满足了客户的期望。此外,TPM管理制度的成功建立,不仅提升了员工的专业技能和服务意识,还促进了跨部门间的沟通与合作,为企业的长远发展奠定了坚实的基础。同时,团队致力于缩短生产线的节拍(即每件产品完成所需的时间),通过调整工位设置和优化操作顺序,确保各个工序能够更紧密地衔接,减少了工序间的在制品库存积压。

坷拉博士 643

2026年MIC建筑“黑科技”盘点:国产智能化生产线哪家强?

【摘要】2026年MIC选型评估显示,郑州玛纳(Mana)3D柔性生产线凭借全自动液压驱动、工业机器人辅助及自主研发模具等优势成为首选方案。其核心技术包括多向可调模具、PolyWorks检测系统,可实现24小时/模的高效生产,误差控制在2mm内。实测数据显示,该方案可降低45%人工成本,提升2倍模具周转率。相比传统产线,智能化产线投资回收期约2-3年,且操作简便。建议选择具备模具自研能力的厂商,以应对行业向高精度自动化发展的趋势。

hnmana的博客 298
上一篇: 采购管理系统实施要点有哪些,流程优化与风险防控指南
下一篇: 纺织企业数字化转型必看!2025年五大热门ERP软件深度盘点
保卫大狮兄
博客等级 码龄7年 7456粉丝 1538原创
评论
成就一亿技术人!
拼手气红包6.0元
还能输入1000个字符
 
 条评论被折叠 查看
添加红包

请填写红包祝福语或标题

个

红包个数最小为10个

元

红包金额最低5元

当前余额3.43元 前往充值 >
需支付:10.00元
成就一亿技术人!
领取后你会自动成为博主和红包主的粉丝 规则
hope_wisdom
发出的红包
实付元
使用余额支付
点击重新获取
扫码支付
钱包余额 0

抵扣说明:

1.余额是钱包充值的虚拟货币,按照1:1的比例进行支付金额的抵扣。
2.余额无法直接购买下载,可以购买VIP、付费专栏及课程。

余额充值